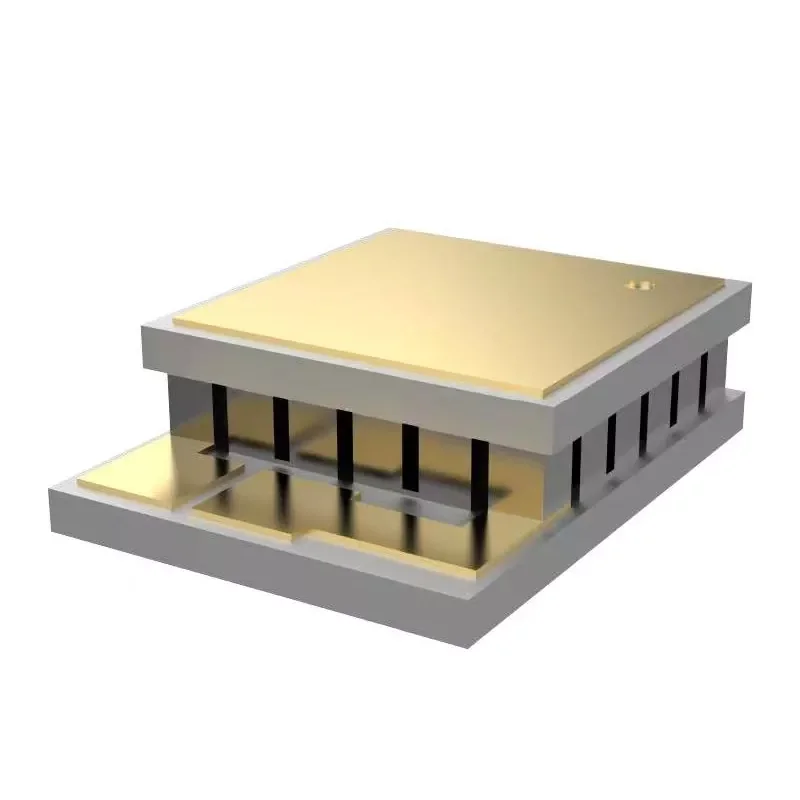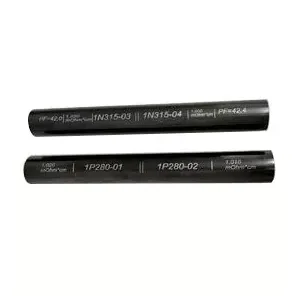
抽象的な:熱電冷却技術は、マイクロエレクトロニクス、光通信、医療機器の熱管理に不可欠なものとなっています。ただし、TEC モジュールの性能の上限は最終的にはその素材によって決まります。この記事ではその理由を考察します押出熱電材料は、緻密なテクスチャー微細構造、強化された機械的強度、および最小 0.2 mm のチップ厚さをサポートする重要な能力に焦点を当て、従来のゾーン溶解インゴットの優れた代替品として登場しました。製造プロセス、機械的特性データ、応用ケーススタディの比較分析を通じて、熱電効率と機械的堅牢性の間の長年にわたるトレードオフを押出技術がどのように橋渡しするのかを説明します。
押出熱電材料とゾーンメルト代替材料の違いは何ですか?
押出成形とゾーンメルティングのどちらを選択するかは、単に製造上の好みの問題ではありません。これは、インゴットをウェーハにスライスする方法から、それらのウェーハをどれだけ薄く研削できるか、ダイシング段階で割れることなく生き残れる枚数まで、熱電冷却器の下流の製造ワークフロー全体を決定します。
ゾーンメルティングは長い間、高純度の Bi₂Te₃ ベースの単結晶を製造するためのベンチマークでした。方向性凝固プロセスにより、結晶粒が成長軸に沿って整列し、優れたキャリア移動度が実現します。しかし、この調整自体が構造的な脆弱性を生み出します。 Bi₂Te₃ 結晶は基底面に沿って容易に劈開します。これは、特にターゲットの厚さが 0.5 mm を下回る場合、材料の切断、薄化、組み立て中に欠けや層間剥離が発生しやすいことを意味します。
押出加工は根本的に異なるルートをたどります。機械的に合金化された粉末またはプレプレスされた粉末から出発して、材料は高温で金型に押し込まれ、激しい塑性変形が生じます。この変形は単に材料を形作るだけではありません。内部の粒子構造を再構築します。その結果、制御された結晶組織を備えた高密度で細粒の物体が得られます。これは、機械的完全性を劇的に向上させながら、Bi2Te3 の異方性輸送の利点を保持したものです。
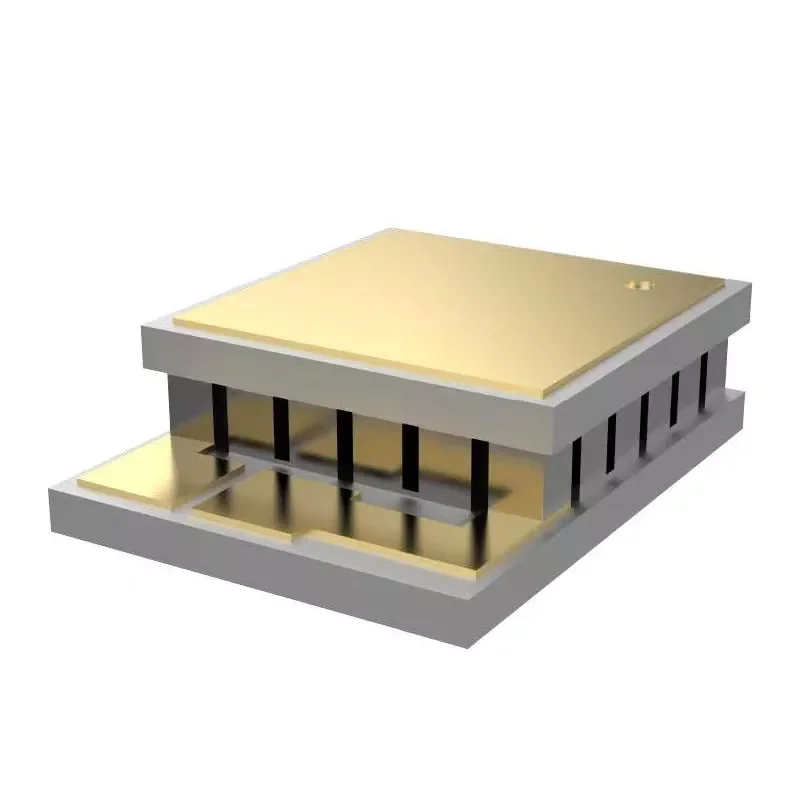
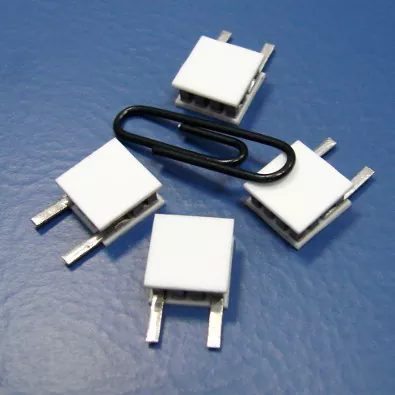
実際的な結果は重大です。ゾーン溶融インゴットは、脚の高さが 1.0 ~ 1.5 mm の標準的な TEC モジュールで許容可能な性能をもたらす可能性がありますが、押出成形で製造された材料は、脚の高さが 0.2 mm のマイクロ TEC、すべての要素にわたって正確な寸法の一貫性が必要な多段カスケード、およびフォトニック デバイス用の薄膜隣接冷却ソリューションなど、これまでは実用的ではなかったモジュール アーキテクチャへの扉を開きます。
押出プロセスはどのようにして緻密なテクスチャー構造を作成するのでしょうか?
これらの材料が下流工程で異なる挙動を示す理由を理解するには、押出成形中の微細構造変化を理解することが不可欠です。このメカニズムは動的再結晶化に根ざしています。これは、材料がまだ変形している間に粒子が核生成して新たに成長するプロセスです。
塑性変形による結晶粒の微細化
熱間押出中、ワークピースはダイを通過する際に強いせん断歪みを受けます。このひずみエネルギーは動的再結晶化を引き起こし、元の粗粒構造を微細化された等軸またはわずかに伸長した粒網に置き換えます。熱間押出によって製造された p 型 Bi2Te3 ベースの化合物の研究では、押出速度が再結晶化と粒子成長の間のバランスを直接支配することが実証されました。 1.0 mm/min の制御された速度では、高密度の低角度粒界を伴い、1.53 μm もの微細な平均粒径を達成できます。
これらの低角度の境界は重要です。電荷キャリアを散乱させて電気伝導率を低下させる高角境界とは異なり、低角境界はキャリアの移動度を維持しながらもフォノン散乱に寄与し、それによって格子の熱伝導率を抑制します。この二重の機能により、押出成形材料は、実質的な機械的強度を獲得しながら、ゾーン溶融対応物と競争力のある熱電性能を維持することができます。
テクスチャ制御と異方性管理
Bi₂Te₃ は層状材料であり、その熱電特性は強い異方性を持っています。面内方向(c 軸に垂直)は、面横断方向よりもはるかに高いキャリア移動度を示します。押出加工では、c 軸を押出方向に沿って優先的に整列させることでこの異方性を利用し、いわゆる繊維テクスチャーを作成します。
テクスチャの程度は、0 (ランダム) から 1 (完全に整列) までの範囲の配向係数 F によって定量化されます。押出温度と速度を注意深く制御することにより、p 型材料で 0.28 ~ 0.41 の F 値が達成されました。 n 型 Bi₂Te₃ の場合、押出方向を初期の面内テクスチャーに合わせると、テクスチャー度が少なくとも 2 倍になり、室温でのキャリア移動度が 263 cm²V⁻¹s⁻¹、力率が 47.3 μWcm⁻¹K⁻² に近づくことが示されています。
内部構造の比較
| 比較項目 | Bi₂Te₃-Sb₂Te₃ 押出材 | 従来のゾーンメルティングマテリアル |
|---|---|---|
| 内部構造 | 緻密なテクスチャー構造 | 方向性のある結晶構造 |
| 機械加工 | 切断および薄肉化時の抵抗が大きい | 切断関連の欠陥に対してより敏感 |
| 薄型チップの製造 | 0.2 mmの薄さのTECコンポーネントをサポート | 極薄加工はさらに困難 |
| 材料の一貫性 | 制御されたテクスチャ均一性 | 結晶成長条件による |
| アプリケーション | マイクロTEC、多段TEC、精密冷却 | 従来のTECアプリケーション |
機械的特性によって TEC モジュールの最小サイズが決まる理由
熱電冷却器の設計では、単純な関係によってモジュールをどの程度小さくできるかが決まります。つまり、脚の最小高さは材料の機械的強度によって制限されます。断面積に対して薄すぎる熱電脚は、はんだ付け、ダイシング、または熱サイクル中に破損します。これは理論上の懸念ではなく、TEC の小型化における主なボトルネックです。
押し出しプロセスは、この制約に直接対処します。粒子サイズを微細化し、高密度転位を導入することにより、押出成形はゾーン溶融材料と比較して圧縮強度とせん断強度の両方を大幅に向上させます。
N タイプおよび P タイプの機械的特性プロファイル
| 機械的性質 | N型材料 | P タイプの材料 |
|---|---|---|
| 圧縮強度(MPa) | 54.0 | 66.0 |
| せん断強度(MPa) | 16.0 | 21.0 |
| ヤング率 (GPa) | 47.0 | 42.0 |
| ポアソン比 | 0.30 | 0.30 |
これらの値は、薄型チップの処理に通常必要な値を大幅に上回るマージンを表します。ちなみに、熱間押出された p 型 Bi2Te3 ベースの化合物は、押出条件に応じて圧縮強度が 189 ~ 226 MPa、曲げ強度が 126 ~ 139 MPa に達すると報告されています。これらの強化された特性により、100 × 100 × 200 μm3 という小さな寸法の微粒子を破損することなく切断することが可能になります。
熱サイクルの信頼性
機械的強度も熱サイクル下での長期信頼性を左右します。 TEC モジュールが動作すると、熱電レッグは加熱と冷却のサイクルを繰り返します。粒界は、微小亀裂が核となって伝播する可能性がある弱点として機能します。押出成形によって生成された微粒子で緻密に結合した構造は、ゾーンメルト材料の劈開しやすい結晶構造よりも熱応力をより均一に分散し、繰り返し疲労に対する耐性を向上させます。
0.2 mm の閾値: 超薄型チップ製造の実現
熱電材料を 0.2 mm の厚さに加工できる能力は、単なる製造上の好奇心ではなく、新世代の小型冷却装置の背後にある実現技術です。この厚さでは、熱電脚の高さと幅の比率は、一般的な要素の形状では 1:1 に近づきます。これは、組み立て時の構造負荷が曲げではなく主に圧縮であることを意味します。
3 つの要因により、押出がこの厚さ領域を可能にするプロセスとなります。
切断感受性の低下
ゾーンメルト Bi2Te3 は基底面に沿って容易に劈開します。ウェーハが約 0.5 mm 以下に薄くなる場合、たとえ小さなハンドリング ストレスでも劈開亀裂が発生し、素子全体に伝播する可能性があります。押出プロセスは、亀裂の伝播をそらす誤った配向の粒子と低角度の境界を導入することによって、この劈開経路を分断します。その結果、ダイシング、ピックアンドプレイス組み立て、はんだ付けなどの機械的酷使にも、壊滅的な破壊を起こすことなく耐えることができる材料が得られました。
一貫したダイシングのための制御されたテクスチャー
複数要素の TEC モジュールでは、すべての脚がほぼ同一の電気的および熱的特性を持たなければなりません。テクスチャの方向が要素ごとに異なる場合、モジュールの冷却パフォーマンスは予測できなくなります。押出成形により、長さ方向に沿って均一な組織を持つインゴットが生成され、同じインゴット内の異なる位置から切断された要素が一貫した特性を示すことが保証されます。この一貫性は、数百の要素が熱バランスを保って動作する必要があるマルチステージ TEC 構成において特に重要です。
処理装置の互換性
押出材の機械的強度も下流の装置の選択に影響します。この材料はチッピングに強いため、メーカーはウェーハ加工やダイシングの際に高い送り速度を使用でき、処理時間とコストを削減できます。同様に、自動ピックアンドプレース システムは、より薄い要素を破損のリスクを抑えて処理できるため、より高いスループットの組立ラインが可能になります。
押出熱電材料が必要な用途
押出成形の技術的利点は、薄くて信頼性の高い熱電素子が不可欠ないくつかの応用分野にわたって具体的な利点につながります。
光通信とレーザーダイオードの冷却
光トランシーバーとレーザー ダイオードは温度に非常に敏感です。波長ドリフト、出力電力の低下、劣化の加速はすべて、不適切な熱制御によって引き起こされます。たとえば、5G 光モジュールでは、熱電冷却器は、ミリメートル単位で測定されるパッケージに適合しながら、レーザー チップの温度を厳しい許容範囲内に維持する必要があります。
0.2 mm の薄型チップ機能は、この要件を直接サポートします。熱間押出された Bi2Te3 ベースの熱電材料は光モジュール用途で検証されており、通信、レーザー、赤外線システムへの統合の可能性を備えた効果的なフォトニックチップ温度制御が実証されています。この材料の高い圧縮強度により、熱電脚は、熱膨張の不一致によって弱い材料が破損する可能性がある、トランシーバー製造で使用されるはんだ付けおよび組み立てプロセスに耐えることができます。
多段TEC構造
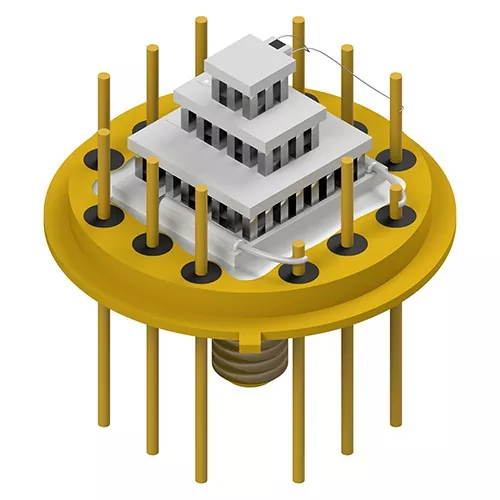
マルチステージ熱電冷却器は、熱電素子を複数層積み重ねて、単一ステージでは到達できない温度差を実現します。ステージが追加されるたびに、ヒート ポンピング能力と達成可能な ΔT が増加しますが、新たな機械的課題も生じます。上位段の要素はより薄くする必要があり、下位段の要素との性能の一貫性を維持する必要があります。
押出成形技術は、約 140 K までの温度で動作するソリッドステート多段冷却器の熱電脚の製造に特に適用されています。押出成形材料の機械的特性、特に密に充填された多層構造の組み立て中の耐破壊性により、これらのカスケード設計が製造可能になります。
医療および実験室の温度管理
熱電冷却器は、正確な温度制御が重要な医療用冷却システム、実験器具、研究機器で広く使用されています。アプリケーションは、診断装置における試薬の安定性の維持から分析機器におけるサンプル温度の制御まで多岐にわたります。
このような設定では、熱電材料は熱性能と長期信頼性の両方を提供する必要があります。押出成形された Bi₂Te₃-Sb₂Te₃ 材料は、ゾーンメルト材料に匹敵する室温付近の熱電性能と、数千回の熱サイクルにわたって安定した動作を保証する機械的耐久性という、必要な組み合わせを提供します。
産業および半導体の熱管理
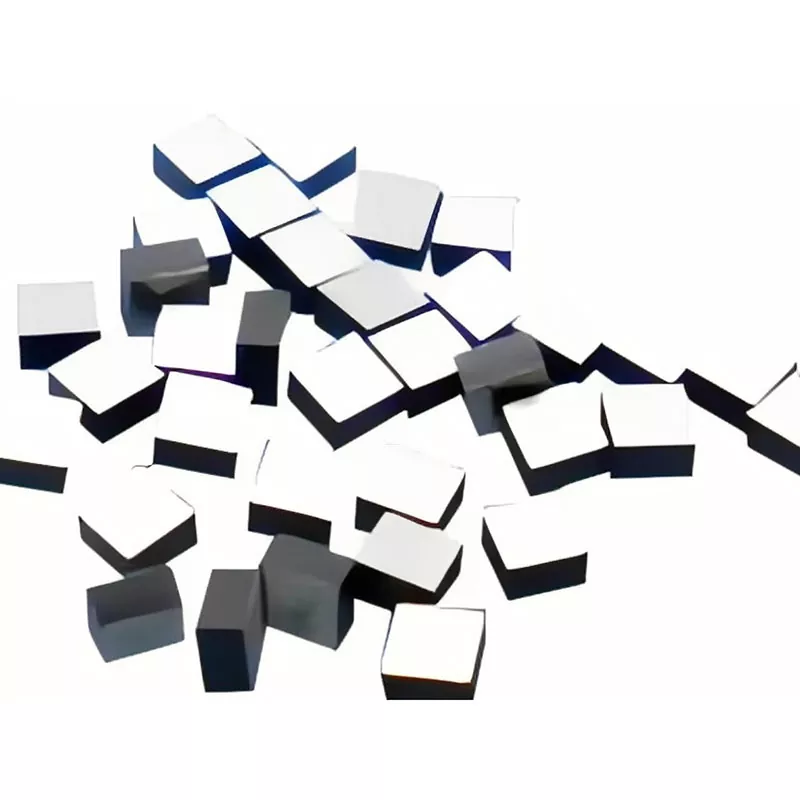
大径の押出インゴット(最大直径 35 mm、長さ 120 mm または 240 mm が用意されています)は、より大型の冷却要素が必要な産業用 TEC 生産に役立ちます。アプリケーションには、半導体装置、電子冷却システム、産業用温度制御装置の局所的な熱管理が含まれます。押出加工の拡張性により、メーカーは単結晶成長法では現実的ではない量のインゴットを生産できます。
インゴットからモジュールまで: 製造能力と品質管理
押出熱電材料の製造には、材料の準備、押出加工、要素の製造、モジュールの組み立てにわたる統合された製造アプローチが必要です。押出材に性能上の利点をもたらす微細構造特性を維持するには、各段階を制御する必要があります。
材料の準備と押出
このプロセスは、Bi2Te3-Sb2Te3固溶体組成物の調製から始まり、化学量論とドーパントレベルを注意深く制御して、所望のキャリアタイプと濃度を達成します。次に、準備された材料は、制御された温度とひずみ速度条件下で圧縮され、押し出されます。押出パラメータ (温度、速度、縮小率) によって粒子サイズ、組織強度、欠陥密度が決まり、これらすべてが熱電特性と機械特性に影響します。
要素の加工と組立
押出成形後、インゴットはウェーハ加工、ダイシング、表面処理を経て熱電素子に加工されます。押出材の機械的強度が強化されているため、0.2 mm までの積極的な薄化と高歩留まりでの正確なダイシングが可能になります。その後、要素は金属化され、はんだ付けされて、モジュールに組み立てられます。品質検証には、寸法検査、電気特性測定、熱性能試験が含まれます。
製造設備
押出熱電材料およびモジュールの完全な生産ラインには以下が含まれます。
- 錫浸漬炉:素子端部のはんだ付け用
- 振動スイング金型機:要素の正確な位置決めに
- 溶接機:電気相互接続用
- オーブン:硬化・熱処理用
- Dispensing machine: For adhesive application
- 自動封止機:モジュール封止用
- 切断機:ウェーハ、ダイシング用
- 固化機:はんだ接合部形成用
- リフローはんだ付け装置:高信頼性はんだ付け用
- 全自動印刷機:メタライズパターン用
よくある質問
熱電材料において、ゾーンメルトと比べて押出法の主な利点は何ですか?
押出成形により緻密できめの細かいテクスチャー構造が生成され、ゾーン溶融単結晶よりも優れた機械的強度が得られます。この強度上の利点により、切断、薄化、または組み立て中に破損することなく、最小 0.2 mm までのより薄い寸法への加工が可能になり、同時にゾーン溶融材料と競争力のある熱電性能を維持できます。
押し出された熱電材料は単結晶の熱電性能に匹敵するでしょうか?
はい。制御された組織配向と結晶粒の微細化により、押出成形された Bi₂Te₃ ベースの材料は、ゾーン溶融サンプルに匹敵するキャリア移動度および力率を達成します。また、細粒構造により追加のフォノン散乱が導入され、格子の熱伝導率が低下し、全体的な性能指数が向上する可能性があります。
押出インゴットからどの程度の厚さのチップを確実に製造できますか?
押出成形された Bi2Te3-Sb2Te3 材料は、厚さ 0.2 mm までの熱電チップの製造をサポートします。この機能は、材料の圧縮強度 (54 ~ 66 MPa) とせん断強度 (16 ~ 21 MPa) によって実現され、極薄加工や自動組み立てに十分な構造的完全性を提供します。
押出成形材料は多段 TEC 構成に適していますか?
絶対に。マルチステージ TEC には、多くの要素にわたって一貫したパフォーマンスと、積み重ね時の機械的耐久性が必要です。押出成形材料の均一な質感と高い機械的強度により、押出成形材料はこれらの用途に最適であり、押出成形技術は、〜140 K までの温度で動作する多段冷却器の脚の製造に特に適用されています。
押出熱電材料にはどのようなインゴット寸法が利用可能ですか?
標準的な押出インゴットの寸法には、長さ 120 mm および 240 mm、直径 25 mm、30 mm、および 35 mm があります。これらの寸法は、マイクロ TEC 要素の製造と大型の産業用冷却コンポーネントの両方をサポートします。
押出熱電材料が TEC の製造歩留まりをどのように向上させ、デバイス アーキテクチャの薄型化を可能にするかを検討する準備はできていますか?
お問い合わせ